

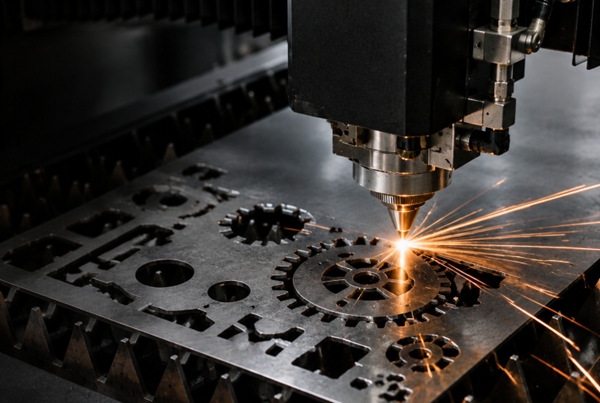
Á sviði málmvinnslu er leysiskurður hylltur sem „hraðasta blaðið“ sem státar af glæsilegum hraða, nákvæmni og skilvirkni. Samt sem áður, í raunverulegri framleiðslu, hefur þetta „hraða blað“ sinn eigin „akilleshæll“: minnkandi skurðarnákvæmni, ósamkvæm gæði þegar skorið er á þykkar plötur og ofhitnun við langvarandi notkun-þrjú stór vandamál sem plaga rekstraraðila stöðugt.
Jafnvel meira áhyggjuefni er að þótt þessi þrjú vandamál virðast aðskilin eru þau í raun samtengd: ofhitnun eykur varmaflæði, varmaflæði skerðir nákvæmni og tap á nákvæmni eykur enn frekar erfiðleikana við að klippa þykkar plötur. Orsökin á bak við þetta allt bendir oft til eins þáttar-óstýrðs hitastigs.
Precision Loss: Þegar „Thermal Drift“ verður þögull morðingi
Mikil nákvæmni er aðalkostur leysiskurðar, en samdráttur í nákvæmni er enn einn af algengustu vinnslugöllunum.
Dæmigert birtingarmynd felur í sér ójöfn skurðarbreidd, aukinn grófleika-andlits, ósamræmi í stefnu (td þrjár hliðar sléttar og ein gróf þegar ferningur er skorinn) og víddarmisræmi milli fyrsta og síðasta hluta í lotu.
Aðal sökudólgurinn á bak við þetta tap á nákvæmni er „varma linsuáhrifin“. Við vinnslu verða linsurnar inni í leysihausnum lítilsháttar aflögun vegna hita, sem veldur því að brennipunktur leysisins rekur stöðugt. Þetta rek er bæði lúmsk og uppsafnað; færibreytur sem eru kvarðaðar að morgni gætu ekki lengur verið ákjósanlegar eftir nokkurra klukkustunda samfellda notkun.
Að auki eru misskipting ljósleiðar og villur í samrásarstútum jafn mikilvæg atriði. Lasergeislinn verður að fara fullkomlega í gegnum miðju stútsins; hvers kyns frávik truflar aðstoðargasflæðið, kemur í veg fyrir að bráðinn málmur sé fjarlægður á sama hátt og ómögulegt er að tryggja nákvæmni. Þó að margir rekstraraðilar noti „spóluprófið“ fyrir reglubundnar athuganir, er þetta grundvallarviðhaldsskref oft gleymt.
Óstöðugleiki í skurði á þykkum plötum: „tog-af-stríði“ milli orku og gasflæðis
Ef að klippa þunn blöð reynir á jafnvægið milli hraða og nákvæmni, þá skapar skurður á þykkum plötum (venjulega yfir 10 mm) röð áskorana sem eiga rætur að rekja til líkamlegra takmarkana.
Hlutfallslegt eðli brunaferlisins er kjarnamálið. Skurður á þykkum plötum byggir að miklu leyti á orkunni sem losnar við járn-súrefnisbrennsluhvarfið; Hins vegar, vegna hægs skurðarhraða, kælir stöðugt súrefnisflæði skurðarframhliðina, sem veldur því að brennsluferlið slokknar ítrekað og kviknar aftur. Þessi bruni með hléum leiðir til hitasveiflna á framhlið skurðarins, sem leiðir til ósamræmis skurðgæða.
Aðstoðargasdempun er önnur falin gryfja. Hreinleiki súrefnis hefur veruleg áhrif á skilvirkni skurðar-aðeins 0,9% lækkun á hreinleika leiðir til 10% lækkunar á brennsluhraða járns-súrefnis. Þegar gasið nær neðst á þykkri plötu hefur þrýstingur lækkað verulega, sem gerir það að verkum að erfitt er að reka bráðið gjall út og hefur leitt til mikillar slígsöfnunar við botnbrúnina.
Hitasöfnun í efninu eykur ástandið enn frekar. Vinnsluhraði fyrir þykkar plötur er mjög hægur, sem þýðir að leysiorka er stöðugt einbeitt á einu svæði. Þegar hitastig efnisins hækkar, koma óhjákvæmilega upp vandamál eins og of-brennsla, of mikil bráðnun og oxun á skornu andliti.
Ofhitnun við langvarandi notkun: Kerfisleg hætta á hitauppsöfnun
Þegar leysibúnaður starfar stöðugt er hitauppsöfnun óhjákvæmilegt líkamlegt fyrirbæri. Þessi uppsöfnun kallar fram keðjuverkun á mörgum stigum:
Vinnslugæði í hættu: Hitalinsuáhrifin magnast, sem leiðir til niðurbrots geisla; of hátt hitastig vinnustykkisins stækkar hita-áhrifasvæðið (HAZ) og veldur oxun eða mislitun á skornum yfirborðum.
Ógnir við líftíma búnaðar: Viðvarandi hár hiti flýtir fyrir öldrun og skemmdum innri íhluta eins og leysikristalla, dælugjafa og sjónlinsur.
Áhrif á framleiðsluhagkvæmni: Hátt-hitaviðvörun kallar á stöðvun, sem neyðir framleiðslulínur til að stöðvast.
„Secondary Damage“ frá þéttingu: Ef vatnshitastig kælivélarinnar er stillt of lágt myndast þétting á sjónlinsum; þetta breytir beint geislaflutningsleiðinni og getur skaðað linsurnar verulega.
Lausnin: Að breyta „hitastigi“ í stýranlega breytu
Að takast á við þessar þrjár helstu áskoranir sýnir skýra rökfræði: nákvæmni er sýnileg niðurstaða og breytur eru leiðin, en hitastigsstjórnun er grunnurinn. Hvort sem það er að draga úr hitalinsuáhrifum, koma á stöðugleika í hitauppstreymi við skurð á þykkum-plötum eða útiloka ofhitnunaráhættu við langtíma-aðgerð, þá er kjarnamarkmiðið það sama: að umbreyta „hita“-breytilegum þáttum-í nákvæmlega stjórnanlegan stöðuga.
Þetta er einmitt þar sem verðmæti iðnaðarkæla liggur. Tökum Teyu CWFL-60000 tvírása kælikerfi sem dæmi; það tekur beint á þessum verkjapunktum með eftirfarandi hönnunareiginleikum:
Óháð tvískiptur-hitastýring hringrásar: Aðskilin hitastýring fyrir leysigjafann og sjónkerfið tryggir stöðugt leysigeislaúttak á sama tíma og kemur í veg fyrir linsuþéttingu og bælir þar með varmadrif við upptökin.
Há-nákvæm hitastýring: Með því að halda hitasveiflum innan ±1 gráðu bils veitir það stöðugt hitaumhverfi fyrir langvarandi samfellda vinnslu, sem lágmarkar í raun nákvæmnistap og gæðasveiflur við skurð á þykkum-plötum.
Iðnaðar-samfelld notkunarhönnun: Styður 24-stunda þunga-vinnu, dregur úr hættu á ofhitnun-tengdra stöðvunar og gerir raunverulega stanslausa framleiðslu kleift.
Snjöll snjöll hitastýring: Þjöppuvirkni er stjórnað út frá raunverulegri kæliþörf, forðast tíðar byrjun-stöðvunarlotur; þetta sparar orku en lengir endingartíma búnaðarins.
Þrjár helstu áskoranir leysisskurðar-nákvæmni, þykkrar-plötuvinnslu og ofhitnunar- kunna að virðast aðgreindar en eiga samt sameiginlega rót. Þeir benda allir á grundvallarsannleika: hitastig er mikilvæga breytan sem ákvarðar efri mörk skurðgæða.
Á tímum sívaxandi-leysiskrafts eru kælikerfi ekki lengur bara valfrjáls aukabúnaður; þeir eru orðnir kjarnainnviðir nauðsynlegir til að tryggja vinnslustöðugleika og auka skilvirkni framleiðslulínunnar. Þegar gæði klippingar eru sveiflukennd er þess virði að beina athyglinni að þessum hljóðlega starfandi „hitavörð“-því hann er oft lykillinn að lausninni.


